Você olha para a lateral da máquina.
O visor mostra óleo.
Então a primeira conclusão parece óbvia:
“Tem óleo. Está tudo certo.”
Mas algum tempo depois o equipamento começa a apresentar comportamento diferente.
Ruído.
Aquecimento.
Manutenção mais frequente.
Ou simplesmente surge a dúvida:
“Se o nível está aparecendo no visor, por que existe problema?”
Porque o visor de óleo é uma ferramenta de inspeção.
Ele mostra uma condição visual naquele ponto.
Mas interpretar corretamente aquilo que aparece exige um pouco mais de atenção.
Um visor sujo pode dificultar a leitura.
Uma máquina inclinada pode alterar a referência.
O equipamento pode estar parado em uma condição e trabalhando em outra.
Pode existir espuma.
Pode existir óleo escurecido.
Pode existir vazamento ao redor do próprio visor.
Ou talvez o nível simplesmente esteja sendo observado no momento errado.
É por isso que olhar para o visor e realmente inspecionar o sistema de óleo não são exatamente a mesma coisa.
Afinal, para que serve um visor de óleo?
A principal vantagem é simples:
permitir uma inspeção visual sem precisar abrir o equipamento toda vez que alguém deseja verificar a condição presente naquele ponto.
Isso facilita bastante rotinas de manutenção.
Em vez de desmontar tampas ou acessar internamente o reservatório, o operador pode realizar uma verificação externa.
É uma solução simples.
E justamente por ser simples, muitas vezes acaba sendo ignorada.
O visor está lá.
Todo mundo passa por ele.
Pouca gente realmente olha.
O visor é pequeno, mas funciona como uma janela para dentro da máquina
Essa é uma boa forma de enxergar o componente.
Ele ocupa pouco espaço.
Não movimenta eixos.
Não transmite potência.
Não parece tão importante quanto um motor, rolamento ou redutor.
Mas permite observar algo que normalmente estaria escondido.
Em manutenção, informação tem valor.
Se um componente permite perceber uma alteração antes de uma falha, sua função pode ser muito maior do que seu tamanho sugere.
O primeiro erro: olhar apenas se “tem óleo”
Imagine um visor parcialmente preenchido.
Existe óleo visível.
Então o operador registra:
OK.
Mas existem perguntas melhores.
O nível está dentro da condição esperada?
Mudou desde a última inspeção?
A aparência está diferente?
Existe espuma?
Existe sujeira dificultando a leitura?
O visor apresenta vazamento?
A inspeção ganha muito mais valor quando deixa de ser apenas:
tem / não tem.
Um nível que está baixando lentamente também é informação
Talvez hoje ainda exista óleo suficiente visível no visor.
Mas ontem havia mais.
Na semana passada, mais ainda.
O valor da inspeção está justamente na comparação.
Uma pequena mudança diária pode passar despercebida.
Mas um histórico pode revelar uma tendência.
Por isso, manutenção não deveria observar apenas estados extremos.
Não é preciso esperar o visor ficar vazio para investigar uma redução de nível.
Marcar uma referência pode ajudar
Em algumas rotinas, registrar visualmente ou documentalmente a condição considerada normal facilita a comparação futura.
Pode ser por:
fotografia;
checklist;
registro de inspeção;
referência definida pelo fabricante do equipamento.
Assim, a equipe deixa de depender apenas da memória.
Em vez de:
“acho que estava mais cheio.”
passamos para:
“o nível está diferente da última inspeção.”
Parece uma pequena mudança.
Mas muda bastante a qualidade da informação.
Segundo erro: verificar a máquina em condições diferentes
Esse ponto é muito importante.
Imagine que um operador verifica o equipamento imediatamente depois de desligá-lo.
Outro verifica depois de várias horas parado.
Um terceiro observa durante o funcionamento.
Dependendo do sistema, essas condições podem produzir leituras diferentes.
Por isso, comparar níveis sem padronizar o momento da inspeção pode gerar confusão.
O ideal é seguir a condição de verificação indicada para o equipamento.
A pergunta não é apenas “quanto óleo aparece?”
Também é:
“em qual condição a máquina está?”
Está ligada?
Desligada?
Quente?
Fria?
Acabou de parar?
Ficou parada durante horas?
Se cada pessoa verifica de uma maneira diferente, os registros podem não ser diretamente comparáveis.
Padronização transforma observação em informação
Imagine três operadores.
Cada um olha o visor em um horário diferente e escreve:
“normal”.
Esse registro possui pouco valor.
Agora imagine que existe um procedimento indicando:
máquina em determinada condição;
posição definida;
ponto de referência;
horário ou etapa da inspeção.
As observações passam a poder ser comparadas.
É assim que uma simples inspeção visual começa a se transformar em manutenção preventiva.
Terceiro erro: o visor está tão sujo que ninguém sabe exatamente o que está vendo
Poeira.
Óleo por fora.
Graxa.
Resíduos de produção.
Tudo isso pode se acumular sobre uma superfície transparente.
Depois de algum tempo, olhar através dela fica difícil.
Nesse momento, existe um risco:
o operador começa a interpretar manchas externas como parte da condição interna.
Antes de concluir qualquer coisa, a região externa deve permitir uma leitura clara.
“Dá para enxergar mais ou menos” não é uma grande inspeção
Se o objetivo do visor é justamente permitir visualização, sua transparência precisa ser preservada.
Um visor constantemente encoberto por sujeira deixa de entregar boa parte de sua função.
Isso não significa limpar de qualquer maneira com qualquer produto.
O próprio catálogo destaca resistência dos visores a solventes, mas a compatibilidade de produtos de limpeza deve respeitar as recomendações aplicáveis ao componente e à máquina.
Quarto erro: confundir sujeira externa com óleo escurecido
Imagine olhar rapidamente para o visor e perceber uma região escura.
Isso pode significar:
óleo visualmente escuro;
resíduo interno;
sujeira externa;
sombra;
iluminação ruim.
É justamente por isso que inspeção deve ser feita com condições mínimas para enxergar corretamente.
Uma lanterna, uma limpeza externa adequada ou simplesmente mudar o ângulo de observação pode evitar interpretações erradas.
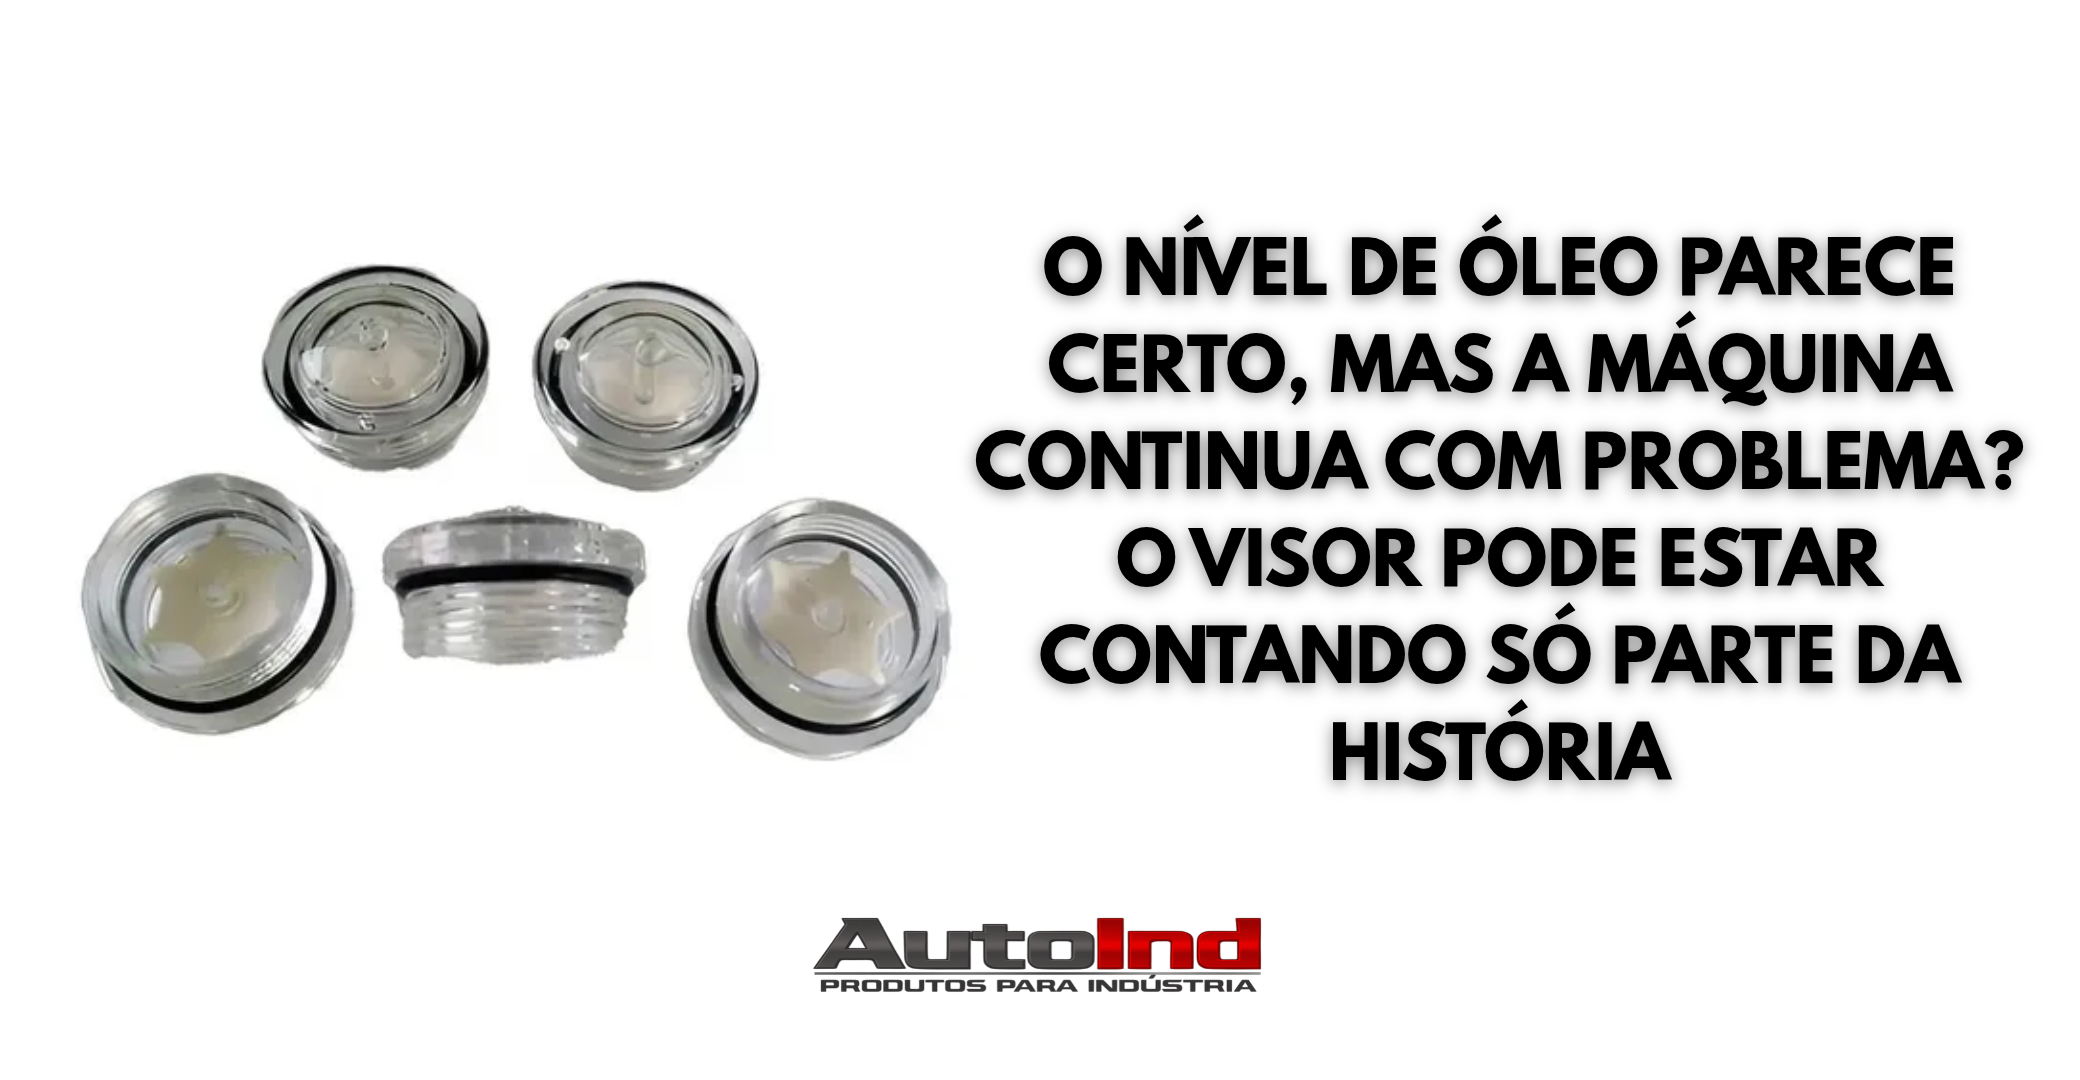
A estrela interna branca existe por um motivo visual
O catálogo da AutoInd descreve uma estrela interna em polietileno branco nos visores.
Essa região clara ajuda a criar contraste visual.
Quando existe óleo diante dela, a diferença pode facilitar a observação.
É um detalhe simples de projeto.
Mas mostra como até a leitura visual de um fluido pode ser facilitada pela geometria interna do componente.
O visor não serve apenas para “ver um líquido”
Ele ajuda a perceber mudanças.
É essa a lógica mais interessante.
Se ontem a região parecia de um jeito e hoje parece diferente, existe uma informação.
Pode não significar automaticamente um defeito.
Mas merece atenção.
Manutenção preventiva é justamente isso:
perceber mudanças antes que elas se transformem em falhas evidentes.
Quinto erro: ignorar vazamento ao redor do visor
Você olha para o componente para verificar o óleo interno.
Mas existe óleo por fora.
Talvez alguém simplesmente limpe e continue trabalhando.
Só que vale perguntar:
de onde veio esse óleo?
Se aparece repetidamente ao redor do visor, pode existir algum problema na região de vedação ou instalação.
O catálogo indica que os visores utilizam anel de vedação O-Ring em borracha.
Portanto, a vedação também faz parte do conjunto.
Visor e O-Ring trabalham juntos
A função visual recebe toda a atenção porque conseguimos enxergá-la.
Mas a vedação é igualmente importante.
O componente está instalado na carcaça de um equipamento que contém óleo.
Se a região de vedação não estiver adequada, pode aparecer vazamento.
Nesse cenário, trocar simplesmente o visor sem verificar a condição da montagem pode não resolver.
Assim como trocar somente o O-Ring sem verificar as superfícies também pode não resolver.
O vazamento começou depois da manutenção?
Essa pergunta pode ser valiosa.
Se antes da intervenção estava seco e depois surgiu óleo ao redor do visor, vale investigar a montagem.
Talvez exista:
O-Ring fora de posição;
superfície suja;
componente mal assentado;
vedação danificada;
aperto inadequado.
O momento em que o problema começou ajuda a encontrar sua origem.
Sexto erro: apertar cada vez mais para tentar parar o vazamento
Existe uma tendência natural:
está vazando?
aperte.
Ainda vazando?
aperte mais.
Mas componentes possuem condições corretas de montagem.
Aperto excessivo não é solução universal para problemas de vedação.
Pode existir um O-Ring danificado ou outra irregularidade que torque adicional não corrigirá.
O melhor caminho é identificar a causa.
A parte sextavada não significa “aperte até não conseguir mais”
O catálogo apresenta modelos como:
Visor de Óleo Acrílico Sextavado
e
Visor de Óleo Alumínio Sextavado.
A geometria sextavada facilita a interação com ferramenta apropriada durante a montagem.
Mas possuir faces para chave não significa que qualquer quantidade de força seja adequada.
A instalação deve respeitar as características do componente e do equipamento.
Sétimo erro: usar o visor como ponto de apoio
O visor está na lateral da máquina.
Alguém encosta uma ferramenta.
Outro utiliza a região para apoiar alguma coisa.
Durante manutenção, o componente recebe impactos.
Depois aparece:
trinca;
risco;
deformação;
vazamento.
Um visor é um componente de inspeção.
Não foi feito para funcionar como batente, alça ou apoio de ferramentas.
Pequenos impactos repetidos também contam
Nem sempre existe uma grande pancada.
Talvez uma mangueira bata levemente no visor toda vez que a máquina se movimenta.
Ou alguma tampa toque nele ao abrir.
Individualmente parece irrelevante.
Mas o contato acontece centenas ou milhares de vezes.
Quando existe dano recorrente no mesmo visor, vale olhar para tudo o que se movimenta ao redor dele.
Oitavo erro: visor riscado e leitura ruim
A superfície transparente precisa continuar permitindo inspeção.
Riscos, opacidade ou desgaste podem dificultar bastante.
E existe um problema comportamental:
quando o visor fica ruim de enxergar, as pessoas começam a parar de verificar.
Ele continua fisicamente na máquina.
Mas perdeu parte de sua utilidade prática.
Se ninguém consegue enxergar, o visor virou apenas um tampão
Essa frase resume bem.
Um componente criado para fornecer informação precisa permanecer legível.
Se a condição visual se deteriorou a ponto de não permitir uma leitura confiável, vale avaliar a necessidade de manutenção ou substituição conforme o equipamento.
Nono erro: nunca comparar a aparência do óleo
O visor pode fornecer mais informação visual do que apenas a altura do nível.
Dependendo da instalação, também pode ser possível notar alterações de aparência.
Por exemplo:
mudança de coloração;
presença visual de espuma;
partículas;
aspecto diferente.
Isso não significa que seja possível diagnosticar completamente a condição do óleo apenas olhando.
Mas mudanças visuais podem justificar investigação.
Aparência não substitui análise do óleo
Esse ponto precisa ficar claro.
Óleo claro não significa automaticamente que está perfeito.
Óleo escuro não significa automaticamente que precisa ser condenado sem considerar o contexto.
Uma avaliação técnica de lubrificante pode envolver fatores que não são visíveis a olho nu.
O visor é uma ferramenta de observação.
Não um laboratório.
Mas mudanças visuais são pistas
Esse é o equilíbrio.
Não devemos concluir tudo pela aparência.
Mas também não devemos ignorar uma mudança evidente.
Se a condição visual mudou muito entre duas inspeções, vale registrar e investigar.
A manutenção eficiente trabalha com sinais.
Não apenas com certezas tardias.
Décimo erro: achar que espuma é simplesmente “mais óleo”
Em alguns sistemas pode aparecer uma mistura visual de óleo e bolhas.
Quem olha rapidamente pode interpretar a região preenchida como nível normal.
Mas aquilo que aparece pode não representar simplesmente uma coluna uniforme de líquido.
Se a aparência estiver muito diferente do habitual, é melhor entender a causa em vez de apenas registrar “cheio”.
O visor precisa ser lido com calma
Uma inspeção de dois segundos pode perder informações.
Não precisa virar uma análise de quinze minutos.
Mas vale observar:
nível;
aparência;
clareza do visor;
vazamento externo;
condição física.
São poucos pontos.
E todos podem ser verificados rapidamente quando existe hábito.
Décimo primeiro erro: máquina inclinada, leitura diferente
Imagine um reservatório parcialmente cheio.
Quando está perfeitamente nivelado, o líquido assume determinada altura nas paredes.
Agora incline o reservatório.
Em um lado, o nível sobe.
No outro, desce.
Se o visor está instalado em uma dessas laterais, a leitura pode mudar.
Isso mostra como condição de instalação da máquina pode influenciar a observação.
Pé nivelador e visor de óleo podem estar mais relacionados do que parece
Já falamos de pés niveladores em outro conteúdo.
Uma máquina instalada fora da condição prevista pode apresentar alterações em diversos pontos.
Um deles pode ser a própria leitura do nível.
Isso não significa que qualquer pequena inclinação torne o visor inútil.
Significa apenas que referência e condição da máquina importam.
Décimo segundo erro: completar óleo toda vez que parece um pouco baixo
A leitura parece inferior.
Então alguém adiciona óleo imediatamente.
Na inspeção seguinte parece baixo outra vez.
Adiciona mais.
Esse comportamento pode esconder o verdadeiro problema:
para onde o óleo está indo?
Se existe uma redução real e recorrente de nível, apenas completar não explica a causa.
Pode haver vazamento ou outra condição que precisa ser investigada.
Reposição e diagnóstico são coisas diferentes
Talvez realmente seja necessário corrigir o nível.
Mas isso não encerra a manutenção.
Se a mesma quantidade precisa ser adicionada continuamente, existe um padrão.
A pergunta passa a ser:
“Por que estamos perdendo óleo?”
Registrar quanto e quando foi reposto ajuda bastante a enxergar essa tendência.
Uma máquina que “sempre baixa óleo” não deveria ser automaticamente considerada normal
Frases assim aparecem com facilidade:
“essa sempre sua um pouco.”
“essa sempre baixa.”
“é assim mesmo.”
Talvez exista uma característica conhecida do equipamento.
Talvez exista uma falha sendo normalizada há anos.
Sem investigação, não sabemos.
O visor pode ajudar justamente a transformar percepção em registro.
Fotografia periódica pode ser útil
Com celulares disponíveis no ambiente de manutenção, uma prática simples pode ser registrar visualmente o visor em determinadas inspeções.
Sempre:
no mesmo ponto;
em condição semelhante;
com identificação da máquina.
Isso cria um histórico visual.
Uma fotografia isolada vale pouco.
Uma sequência ao longo dos meses pode mostrar tendências.
Décimo terceiro erro: instalar um visor em posição ruim de enxergar
Um componente de inspeção deveria ser… inspecionável.
Parece óbvio.
Mas imagine um visor instalado:
atrás de uma proteção;
próximo ao chão;
atrás de tubulação;
em uma região escura;
voltado para uma parede.
Tecnicamente ele existe.
Na prática, ninguém verifica.
Projeto de manutenção também precisa considerar acessibilidade.
Se o operador precisa deitar no chão para ver, ele provavelmente vai verificar menos
Essa é uma questão prática.
Quanto mais difícil é a inspeção, maior a chance de ela ser ignorada.
Quando um equipamento está em fase de projeto, facilidade de visualização pode fazer diferença na rotina futura.
Manutenção começa no desenho da máquina.
Décimo quarto erro: substituir por qualquer visor que “rosqueie”
O visor antigo quebrou.
No estoque existe outro.
A rosca encaixa.
Instalado.
Fim?
Não necessariamente.
Além da rosca, podem existir diferenças de:
geometria;
material;
dimensões;
região transparente;
vedação;
modelo.
O componente correto precisa atender à especificação da aplicação.
Acrílico e alumínio sextavado são opções diferentes
O catálogo AutoInd apresenta três versões:
Visor de Óleo Acrílico
Visor de Óleo Acrílico Sextavado
Visor de Óleo Alumínio Sextavado.
Isso mostra que a linha não se resume a um único formato.
A seleção deve considerar o modelo necessário para a máquina e a montagem.
Não escolha apenas pela aparência
Dois visores podem parecer equivalentes em uma fotografia.
Mas uma diferença de dimensão pode alterar:
encaixe;
posição;
vedação;
leitura.
Por isso, identificar modelo e medida continua sendo importante.
Décimo quinto erro: ignorar uma pequena trinca
O visor ainda não está vazando.
Mas existe uma marca que parece trinca.
“Depois vemos.”
A questão é que um componente transparente permite justamente realizar inspeção visual.
Se sua integridade física está comprometida, vale avaliar antes que a situação evolua.
Esperar uma pequena anormalidade se transformar em vazamento não é exatamente manutenção preventiva.
Inspecione o visor enquanto inspeciona o óleo
Essa é uma forma simples de criar hábito.
Toda vez que olhar o nível, observe também o próprio componente.
Está íntegro?
Está transparente?
Está seco por fora?
A vedação parece normal?
Existe trinca?
São segundos adicionais.
Um visor pode ajudar a detectar problemas que ninguém estava procurando
Imagine um operador que verifica diariamente a máquina.
Um dia percebe que o óleo está com aparência diferente.
Talvez não exista alarme.
Talvez a máquina continue funcionando.
Mas aquela mudança gera uma investigação.
É nesse momento que um componente extremamente simples mostra seu valor.
Ele permitiu ver aquilo que estava acontecendo internamente.
Manutenção preventiva começa com sinais pequenos
Uma falha grave costuma chamar atenção sozinha.
Barulho alto.
Máquina parada.
Vazamento grande.
Quebra.
O desafio é perceber o problema antes disso.
Mudanças de nível, aparência, vazamentos pequenos e deterioração de componentes são sinais muito menos dramáticos.
Mas podem oferecer informação antecipada.
Crie uma rotina simples de inspeção do visor
Uma verificação pode observar cinco pontos:
1. Nível
Está dentro da condição definida para o equipamento?
2. Aparência
Existe alguma mudança visual evidente?
3. Transparência
É possível enxergar claramente?
4. Vedação
Existe óleo na região externa?
5. Integridade
Existem riscos, trincas ou danos visíveis?
É uma inspeção simples.
Mas muito melhor do que apenas passar ao lado da máquina.
Não invente um nível “correto” sem referência
Essa também é importante.
Cada equipamento possui suas características.
O fato de outro redutor trabalhar com óleo no meio do visor não significa automaticamente que todos devam trabalhar assim.
O nível correto deve seguir a referência do equipamento ou projeto.
O visor mostra.
A especificação diz como interpretar.
Meio visor não é uma regra universal
Esse tipo de regra informal pode gerar erro.
“Enche até a metade.”
Metade de qual visor?
Em qual condição da máquina?
Qual equipamento?
Qual posição?
Sem uma referência específica, a regra fica frágil.
Manutenção industrial funciona melhor com especificações do que com tradições de oficina aplicadas a tudo.
O visor também ajuda na comunicação entre turnos
Imagine o operador do primeiro turno percebe uma queda pequena.
Comenta verbalmente:
“dá uma olhada depois.”
No segundo turno ninguém lembra.
No terceiro, o nível caiu novamente.
Um checklist registrado cria continuidade.
A máquina deixa de depender da memória de uma única pessoa.
Informação simples evita o “ninguém sabia”
Quando existe histórico, a equipe consegue responder:
quando começou;
quanto mudou;
quem verificou;
se houve reposição;
se houve manutenção.
Sem registro, uma falha parece sempre ter aparecido “do nada”.
Na prática, talvez houvesse sinais há semanas.
Limpeza ao redor também facilita encontrar vazamentos
Se a região da máquina já está completamente coberta por óleo antigo, descobrir se surgiu um vazamento novo fica difícil.
Uma área limpa torna mudanças mais evidentes.
Por isso, limpeza também pode fazer parte do diagnóstico.
Não é apenas estética.
Um pingo novo aparece rápido em uma superfície limpa
Esse é o benefício.
Depois de limpar corretamente uma região e colocar o equipamento em operação, fica mais fácil observar a origem de uma nova presença de óleo.
Assim, podemos diferenciar resíduo antigo de vazamento atual.
Visor de óleo não substitui manutenção
Outro erro seria acreditar que, enquanto existe óleo visível, todo o sistema está automaticamente saudável.
O visor é uma ferramenta dentro de uma rotina maior.
Lubrificação envolve:
tipo correto de óleo;
quantidade adequada;
condição do lubrificante;
intervalos;
vedação;
funcionamento do equipamento.
Uma janela não controla aquilo que acontece atrás dela.
Ela apenas permite observar.
Mas uma janela ignorada não serve para muita coisa
A máquina pode possuir o melhor visor disponível.
Se ninguém olha, a informação não é aproveitada.
Esse é talvez o maior ponto deste artigo.
Muitos componentes industriais foram criados para facilitar manutenção.
Mas a manutenção precisa realmente utilizá-los.
Por que o visor merece entrar no checklist?
Porque ele torna simples uma informação que, sem ele, poderia exigir acesso ao interior do equipamento.
Se a verificação leva segundos, existe pouca razão para ignorá-la quando faz parte da rotina prevista para aquela máquina.
Principalmente em equipamentos nos quais o óleo possui função importante.
O componente custa pouco perto do que está observando
O visor pode ser pequeno.
Mas está permitindo acompanhar um fluido ligado ao funcionamento de componentes muito mais caros.
Redutores.
Mecanismos.
Conjuntos industriais.
Mais uma vez aparece a lógica:
o preço da peça não define a importância da função.
Conclusão: não basta enxergar óleo — é preciso saber o que você está observando
O visor de óleo é uma solução simples para permitir inspeção visual em máquinas e equipamentos.
Na linha AutoInd existem opções de Visor de Óleo Acrílico, Visor de Óleo Acrílico Sextavado e Visor de Óleo Alumínio Sextavado, com elementos internos descritos no catálogo como estrela de polietileno branco e vedação com O-Ring de borracha.
Mas instalar um visor não garante uma boa manutenção.
É preciso realmente observar:
nível, mudanças, aparência, transparência, vazamentos e integridade do componente.
E, principalmente, comparar essas informações nas condições corretas de operação e inspeção do equipamento.
Então, da próxima vez que alguém olhar rapidamente para a lateral da máquina e disser:
“tem óleo, então está tudo certo”
talvez valha fazer uma segunda pergunta:
“Está tudo certo porque verificamos… ou apenas porque conseguimos enxergar alguma coisa no visor?”
Porque o visor mostra o que está acontecendo naquele ponto.
Mas quem precisa interpretar essa informação ainda é a manutenção.